


Робот для точкового зварювання
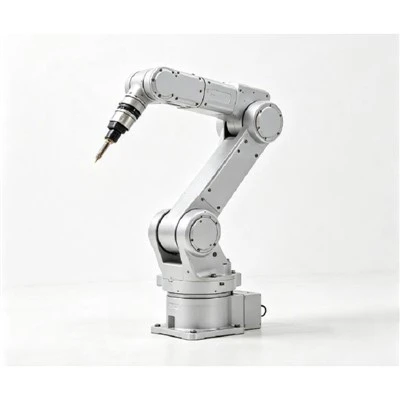
Промисловий зварювальний робот — це 6-осьова шарнірна роботизована система, розроблена для високо{5}}точного автоматизованого зварювання MIG, MAG, TIG і дугового зварювання. Маючи універсальну 6-осьову кінематичну конструкцію, рука робота забезпечує повне керування зварювальним пальником по куту, крену та повороту. Це забезпечує оптимальну орієнтацію пальника в складних геометріях, включаючи кутові з’єднання, похилі шви, внутрішні просторові зварні шви та різнонаправлені зварні шви.
Технічні характеристики
|
Параметр |
Типова / Конфігурована специфікація |
|
Тип робота |
6-осьовий шарнірний промисловий робот |
|
Корисне навантаження робота |
100–200 кг |
|
Максимальний охоплення |
1600–2700 мм |
|
Повторюваність позиції |
прибл. ±0,05–±0,10 мм |
|
Процес зварювання |
Точкове зварювання опором (RSW) |
|
Зварювальний пістолет |
Серво або пневматичний |
|
Тип пістолета |
X-type або C-type |
|
Вага зварювального пістолета |
Приблизно. 50–150 кг |
|
Зварювальний струм |
Приблизно. 8–25 кА |
|
Трансформаторна потужність |
Приблизно. 50–160 кВА |
|
Електрод |
Мідний сплав |
|
Охолодження електродів |
Водяне охолодження, де це необхідно |
|
Застосовні матеріали |
Вуглецева сталь, оцинкована сталь, нержавіюча сталь, алюміній і відповідні комбінації |
|
Типова товщина листа |
Приблизно. 0.6–3,0 мм на аркуш |
|
Контролер робота |
Підходить до вибраного робота |
|
Контролер зварювання |
Контролер контактного зварювання |
Ключові технічні переваги роботизованого точкового зварювання
Послідовне формування та розміщення самородків:Усуває помилки позиціонування людини, зберігаючи точні координати протягом тисяч циклів.
Зменшення втоми оператора та підвищення безпеки:Захищає працівників від важкого поводження зі зброєю, від іскри та високого електричного струму.
Повторний контроль якості:Мікропроцесор-керований струмом, силою зварювання та часом стискання усуває відхилення, спричинені ручними зварювальними пістолетами.
Доступність поверхні-з різними кутами:6-осьова гнучкість дозволяє зварювати складні 3D-контури та вузькі просторові кути в одній установці.
Висока ефективність для серійного виробництва:Забезпечує швидкий, передбачуваний час циклу з мінімальними простоями на технічне обслуговування після програмування та перевірки.
Сумісні матеріали
Вуглецева сталь/холоднокатана-сталь:Відмінна зварюваність; застосовуються стандартні параметри.
Оцинкована сталь/сталь з покриттям:Широко використовується в автомобільних кузовах. Потрібен точний контроль струму та часта перев’язка електродів, щоб запобігти накопиченню цинку.
Нержавіюча сталь:Потрібен менший зварювальний струм через більший електричний опір; швидке охолодження зменшує теплові спотворення.
Алюмінієві сплави:Вимагає високого вторинного струму (рекомендується MFDC), точного зворотного зв’язку за силою та спеціальної геометрії електродів.
Компоненти камери для точкового зварювання
6-осьовий промисловий робот:Керує точним 3D-позиціонуванням і траєкторією траєкторії зварювального пістолета.
Пістолет і трансформатор для контактного зварювання:Затискає стос аркушів за допомогою контрольованої сили електрода та подає зварювальний струм-високої сили струму через з’єднання.
Контролер зварювання (таймер):Регулює амплітуду струму, час зварювання, кількість імпульсів і параметри стискання/утримання.
Контролер робота та HMI:Виконує послідовності рухів, контролює безпеку вводу/виводу та координує-зв’язок по польовій шині в реальному часі.
Спеціальне зварювальне пристосування:Точність-визначає та затискає заготовки за допомогою опорних штифтів і пневматичних приводів для підтримки повторюваного вирівнювання з’єднань.
Інтегрований периметр безпеки:Огороджує робочу зону захисною огорожею, дверима з блокуванням, замковими петлями та додатковими оптичними світловими шторами.
Як працює роботизований процес точкового зварювання
Завантаження заготовки:Оператор або система автоматизації, яка стоїть наперед, завантажує необроблені компоненти з листового металу в пристосування.
Точне затискання:Пневматичні приводи приводять у рух штифти та затискачі для фіксації геометрії деталі.
Перевірка датчика:Датчики-присутності та затискача-закрито надсилають сигнали підтвердження для початку послідовності.
Траєкторія наближення:6-осьовий робот швидко переміщує пістолет до перших запрограмованих координат зварювання.
Затискання електродів:Електроди змикаються навколо металевого стосу, застосовуючи заздалегідь встановлену механічну силу стискання.
Поточний розряд:Зварювальний контролер запускає запрограмований профіль струму, формуючи зварювальний кусок.
Тримайте та втягуйте:Електроди ненадовго залишаються закритими під тиском, щоб затвердіти самородок, а потім відкриваються.
Багато{0}}точкове виконання та розвантаження:Робот переміщається по всіх точках, що залишилися. Після завершення затискачі відкриваються для зняття частини.
Параметри конфігурації клітинки
Ми пропонуємо нестандартні макети клітин, адаптовані до площі вашого заводу та виробничих цілей:
Одиночний-робот, одна-станція:Економічно-ефективне розташування, ідеальне для-середнього виробництва або великих окремих зварних деталей.
Осередок індексування подвійної-станції:Використовує поворотний стіл на 180 градусів для одночасного завантаження та активного зварювання, що максимізує використання робота.
Робот із сервопозиціонером:Синхронізує 6-осьовий рух робота з 1- або 2-осьовими позиціонерами для зварювання складних 3D-деталей в оптимальній орієнтації.
Лінійна система доріжок:Встановлює робота на вісь руху по землі (7-а вісь), щоб покривати довгі заготовки або обслуговувати кілька станцій завантаження.
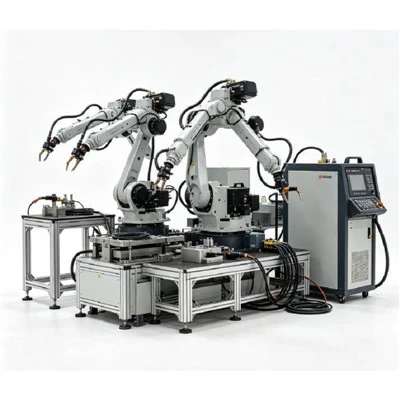
Multi-Robot Multi-Gun Cell:Розміщує двох або більше роботів в одному безпечному корпусі для виконання-точкового зварювання високої щільності на складних вузлах.
Технічне обслуговування
Щоб досягти -довгострокової якості, потрібно обслуговувати всю систему зварювання, а не лише руку робота:
Догляд за електродом:Мідні наконечники з часом руйнуються та ростуть як гриби. Інтеграція автоматичного наконечника зберігає геометрію наконечника електрода та щільність струму.
Калібрування приладу:Регулярна перевірка установочних штифтів і затискних поверхонь запобігає відхиленню розмірів і-розміщенню нецентральної точки.
Охолоджувальна вода та пневматична перевірка:Стабільний потік/температура води та чисте, регульоване стиснене повітря є важливими для терміну служби трансформатора та постійної сили гармати.
Регулярне профілактичне технічне обслуговування:Періодичне змащування з’єднань робота, перевірка високо{0}}гнучких вторинних кабелів і перевірка захисних блокувань гарантують максимальний час безвідмовної роботи.
FAQ
Популярні Мітки: робот точкового зварювання, виробники роботів точкового зварювання Китаю, фабрика
Пара
НіНаступний
Зварювальний робот MIG/MAGВам також може сподобатися



Послати повідомлення