


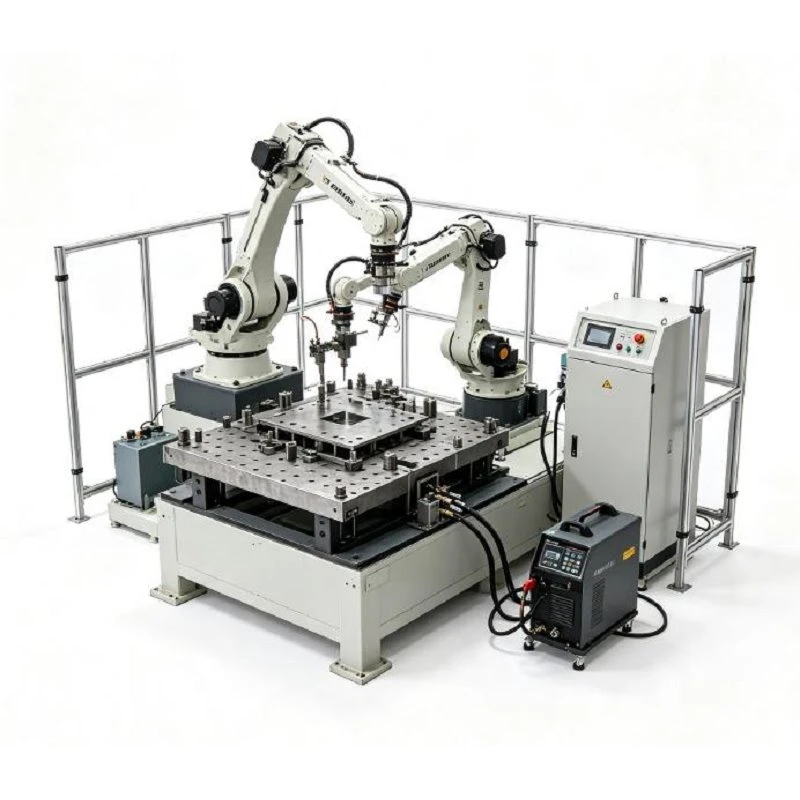
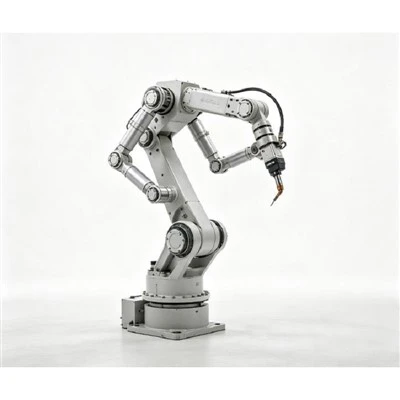
Роботизована зварювальна робоча станція
Інтегрована роботизована зварювальна робоча станція – це повністю автоматизована, готова до роботи камера, розроблена для виробників, яким потрібна висока повторюваність, жорсткі допуски для зварювання та максимальний -час утворення дуги.
Замість того, щоб постачати окремі компоненти, ми розробляємо всю екосистему-робота, джерело живлення, позиціонер заготовки, прецизійне кріплення, блокування безпеки та елементи керування-так, щоб вони працювали як синхронізований блок, адаптований до ваших конкретних виробничих вимог.
Ключові характеристики
|
Параметр |
Типовий діапазон |
|
Корисне навантаження робота |
6–25 кг |
|
Robot Reach |
1400–2000 мм |
|
Повторюваність |
прибл. ±0,05–0,08 мм |
|
Процес зварювання |
MIG / MAG / CO₂ |
|
Зварювальний струм |
350–500 A |
|
Ємність позиціонера |
250–1500 кг |
|
Обертання позиціонера |
Безперервний або програмований на 360 градусів |
|
Нахил позиціонера |
До ±90 градусів, залежно від моделі |
|
Кріплення |
Виділений / Модульний / Індивідуальний |
|
Розмітка комірки |
Одна/подвійна станція |
|
Відстеження швів |
Додатково |
|
Очищення факела |
Додатково |
|
Лінійна вісь робота |
Додатково |
Ключові переваги
Повторювана якість:Усуває коливання швидкості руху, кута факела та підведення тепла.
Доступність на 360 градусів:6-осьовий робот і позиціонер легко досягають багатосторонніх зварних швів на складних вузлах.
Зменшена трудова залежність:Оператори переходять від фізично складного зварювання до нагляду, завантаження та контролю якості.
Гнучкість-програм:Зберігайте сотні програм. Одна робоча станція може обробляти кілька моделей продуктів, просто перемикаючи модульні кріплення та вибираючи нову програму.
Максимальна дуга-вчасно:У налаштуваннях із подвійною-станцією робот зварює станцію A, а оператор розвантажує/завантажує станцію B, практично виключаючи час очікування.
Типові програми
Конструкційне та важке обладнання:Бази машин, сталеві рами, стріли, опори обладнання.
Автомобільна промисловість і транспорт:Кронштейни шасі, опори підвіски, компоненти вихлопу.
Сільськогосподарська техніка:Каркаси, кріплення, трубчасті конструкції, зв'язки.
Промислове та загальне виготовлення металу:Трубопроводи, фланці, металеві стійки, корпуси, трубчасті меблі.
Комплексна інтеграція підсистеми
6-осьовий шарнірний зварювальний робот:Контролює орієнтацію факела вздовж складних тривимірних траєкторій, забезпечуючи багато-доступ до складних конфігурацій з’єднань.
Джерело живлення та пальник для зварювання:Регулює параметри дуги, напругу, струм і швидкість подачі дроту; доступні з установками факелів із-повітряним або-водяним охолодженням.
Сервопозиціонер:Динамічно повертає або нахиляє вузол, щоб забезпечити виконання зварних швів у плоскому або горизонтальному положенні для оптимального вигляду валика та проплавлення.
Пристосування для точного зварювання:Точне розташування та затискання компонентів, запобігаючи термічній деформації та забезпечуючи повторюване вирівнювання відносно центральної точки інструменту робота.
Центральний контролер робота:Синхронізує рух-осі між роботом і позиціонером під час виконання автоматизованих послідовностей зварювання.
Інтегрована система безпеки:Захищає операторів за допомогою зблокованих огорож по периметру, аварійних зупинок, захисних завіс і додаткових інтегрованих ковпаків для витяжки.
Оперативний робочий процес
Завантаження заготовки:Оператор розміщує необроблені металеві компоненти в пристосуванні, вирівнюючи їх відносно жорстких точок розташування та опорних штифтів.
Затискання заготовки:Перекидні затискачі, пневматичні циліндри або гідравлічні затискачі закріплюють вузол на місці, щоб зберегти розташування частини та контролювати теплове розширення під час зварювання.
Спільна перевірка (додаткове зондування):Якщо вказано, датчики дотику або лазерні оптичні датчики перевіряють місце-початкової точки, компенсуючи незначні коливання розмірів сировини, що надходить.
Скоординоване виконання зварювання:Робот запускає дугу та слідує за запрограмованою траєкторією, тоді як позиціонер динамічно нахиляє або повертає заготовку для підтримки оптимального кута факела.
Завершення циклу та обслуговування станції:Після завершення зварювання робот повертається у вихідне положення. Система може автоматично виконувати розгортання пальника, розпилення проти-розбризкування та обрізання дроту перед розвантаженням.
Додаткові оновлення автоматизації
Підвищте продуктивність робочої станції та автономність процесів за допомогою модульних надбудов-:
Лазерне відстеження швів:Оптичне-відстеження з’єднань у реальному часі, щоб компенсувати-зазори та варіації деталей.
Розпізнавання дотику:Використовує зварювальний дріт або газовий стакан для визначення положення деталі до запалювання дуги.
Автоматичний очищувач пальника та різак дроту:Збільшує термін служби насадки та забезпечує надійний запуск дуги.
Вбудована витяжна кришка:Підключається до центральних систем збору пилу для чистішого повітря в цеху.
Швидко-змінні інструментальні пластини:Забезпечує швидку заміну приладів для високо-змішування та низьких{1}}обсягів виробництва.
Інженерне виконання: від креслення до клітинки під ключ
Оцінка заготовки:Інженерна оцінка 2D/3D CAD-моделей, товщини матеріалу, доступу до з’єднань і цільового часу циклу.
Конфігурація клітинки та кінематики:Вибір оптимальної моделі робота, корисного навантаження позиціонера, джерела живлення та розміру клітини.
Індивідуальний інструмент для кріплення:Спеціальні інженерні пристрої для встановлення та затискання для надійного позиціонування деталей.
Офлайн-програмування та моделювання:Симуляція доступності, перевірка колізій і оптимізація часу циклу.
Заводські приймальні випробування:Виконання сухих прогонів, механічної валідації та зварювання зразків перед відправкою.
Встановлення-на місці та навчання:Остаточне введення в експлуатацію, інтеграція безпеки та навчання програмуванню оператора.
FAQ
Популярні Мітки: роботизована зварювальна робоча станція, виробники роботизованої зварювальної робочої станції в Китаї, фабрика
Вам також може сподобатися


Послати повідомлення